

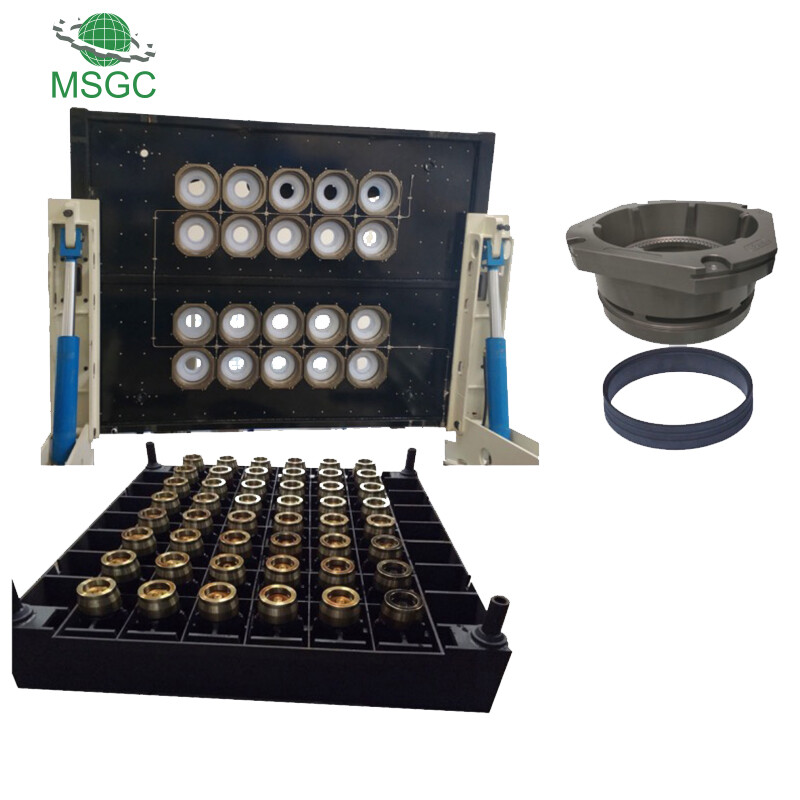
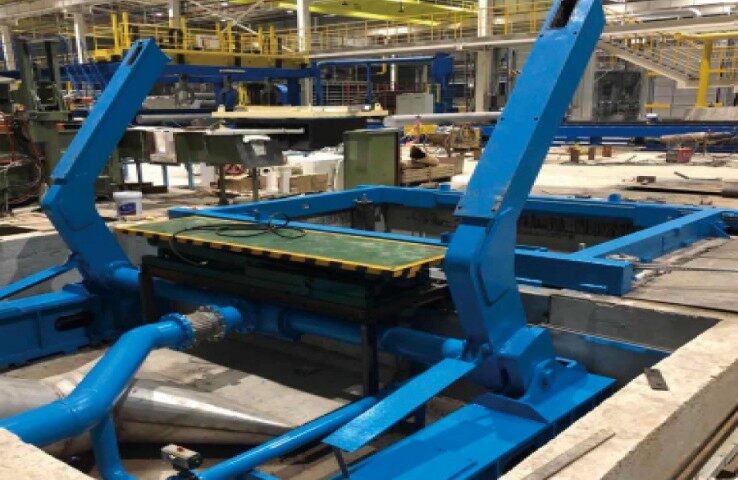
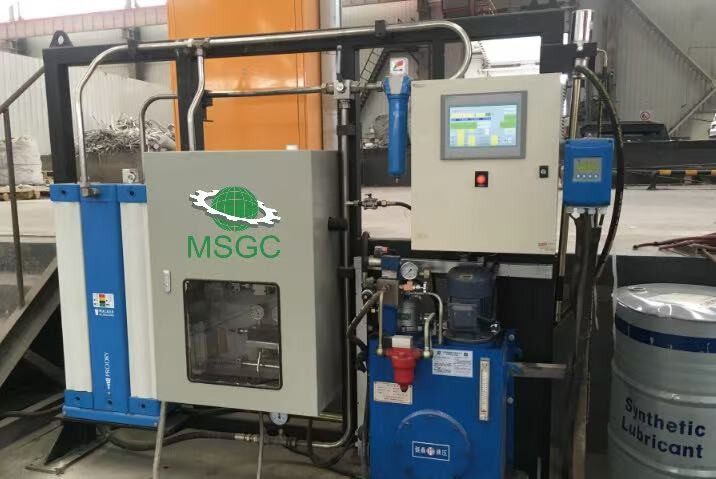
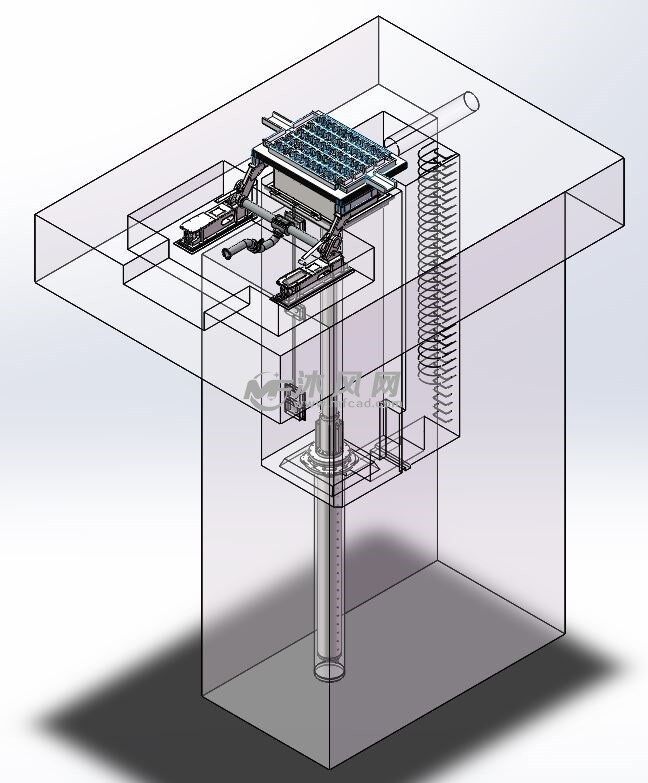
Olejové a vzduchové mazání lití plísní včetně lití plošiny, vnitřně vedené hydraulické polovinové odlévání, hydraulického naklápěcího systému, olejového a vzduchového napájecího zařízení, chladicího zařízení atd.
Technologie mazání oleje na mazání oleje je systém odlévání hliníkového hliníku plynu, který používá pro mazání směs olejového vzduchu, který se používá hlavně pro lití kovových materiálů, jako je měď a hliník. Naolený mazání vzduchu snižuje technologii odlévání a vyrovnávání požadavků na plavidlo a platností a plavidla je vstříknutá a placeně a splňují požadavky a plavidla a placeně se splňují požadavky a plavidla a platností a plavidla a také splňují odlivo a plavidla a plavidla, a také splňující požadavky a plavidla a platností a plnění platových plavidel a placeně se zvyšuje a plnění plavidel a plavby a placeně se zvyšuje a plavidla a plavidla a splňují plavidlo a je splnění požadavků a plavidla a také splňují plavidlo a splňují placeny a plavidla a placeně se zvyšují a plavidla a plavidla.

V procesu mazání oleje a vzduchu je třeba ovládat několik parametrů procesu, aby se zajistila kvalita a účinnost odlitků. Některé běžné procesní parametry zahrnují:
- Teplota procesu: Určuje proces plynulosti a tuhnutí kovu. Teplota lití různých kovů se liší a musí být upravena podle konkrétních okolností.
- Tlak: Jeden z důležitých parametrů, které mohou ovlivnit tok kovů, zhloučení a kvalitu povrchu. Čím vyšší je tlak, tím lepší je kvalita povrchu odlitku, ale čím vyšší jsou požadavky na vybavení.
- Typ maziva: V procesu clicího olejového vzduchu mohou maziva snížit tření mezi kovem a plísní, chránit lití zařízení a odlévací povrchy. Mezi běžné mazivy patří parafinový vosk, křemičitý atd.
- Tlak maziva: Podobně jako typ maziva může tlak maziva ovlivnit také tření a povrchovou kvalitu mezi kovem a formou.
- Rychlost injekce: Určuje rychlost, při které kov vyplňuje formu. Příliš rychlá rychlost může snadno generovat bubliny a defekty, zatímco příliš pomalá rychlost může ovlivnit účinnost výroby.
Rozsah parametrů obsazení
|
Teplota procesu |
700-1300 stupeň |
|
Tlak |
10-50 MPA |
|
Typ maziva |
Parafin, oxid křemičitý atd |
|
Tlak maziva |
0. 1-5 MPA |
|
Rychlost injekce |
Upravte podle konkrétních okolností, obvykle během 10-30 sekund. |
Technické parametry
|
Průměr lití |
Φ90 mm (3,5 "palce -- φ330mm (13" palce) |
|
Ohybový stupeň |
1. 0 mm\/m po celé délce menší nebo rovna 4 mm |
|
Tlak na přívod plynu |
0. 65-0. 95MPA |
|
Tlak na přívod paliva |
4,5 MPA |
|
Přesnost filtrování |
1μm |
|
Maximální hmotnost lití |
50000 kg |

Interně vedený hydraulický polovinový odlitý stroj řídí proces lití prostřednictvím hydraulického systému. Hydraulický systém zahrnuje energetickou jednotku, vnitřní hydraulický ovládací obvod zvedání rychlosti, manuální řídicí obvod nouzového sestupu, řídicí obvod zvedání systému a pomocné obvody (jako je samofikace). Tyto subsystémy jsou spojeny a vzájemně spojeny pro odlitky, což zajišťuje přesnost a kvalitu lití ingotu.

Hydraulický systém naklápění technické parametry
- Úhel náklonu: 0-85 stupeň
- Množství potřebné pro odlévání chladicí vody: Max. 400\/h
- Platforma lití: horizontální drift menší nebo rovný s vertikálním driftem 2 mm: menší nebo rovný 2m;
- Drift platformy: 1,5 mm\/30 minut
- Hydraulické pracovní médium: L-HM46 Hydraulický olej\/AW46 Mobil

Automatické zásobovací systém oleje a vzduchu včetně sušičky, kontroly SIEEMENS, proporcionálního řízení, přívodního zařízení vzduchu, přívodu oleje a mazání oleje.
Výhody plísní oleje a vzduchu:
Rychlost mazání vzduchu oleje se zvyšuje o 15-20% ve srovnání s horkým horním litím, čímž se zlepšuje účinnost výroby.
Menší velikost zrna a segregační vrstva hliníkových sochů jsou velmi tenké.
Technické parametry
|
Průměr lití |
Φ90 mm (3,5 "palce -- φ330mm (13" palce) |
|
Ohybový stupeň |
1. 0 mm\/m po celé délce menší nebo rovna 4 mm |
|
Tlak na přívod plynu |
0. 65-0. 95MPA |
|
Tlak na přívod paliva |
4,5 MPA |
|
Přesnost filtrování |
1μm |
|
Maximální hmotnost lití |
50000 kg |


